초음파융착기 처음 고를 때 확인하는 방법
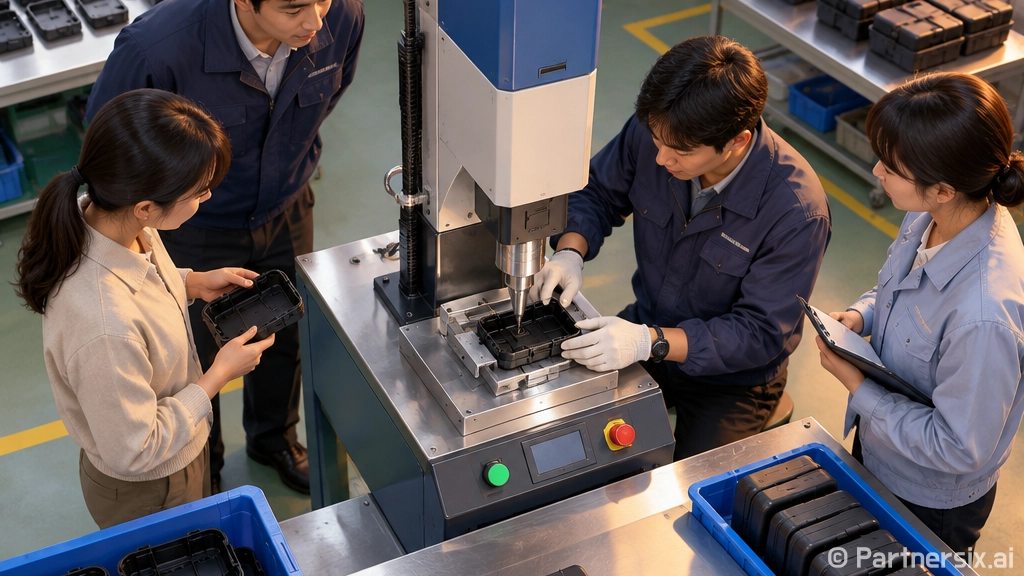
얼마 전 작은 플라스틱 케이스를 조립하는 공장을 들른 적이 있었는데, 생각보다 접착제를 쓰는 곳이 많지 않아서 꽤 놀랐습니다. 케이스 가장자리가 깔끔하게 붙어 있고 냄새도 거의 없길래 물어봤더니, 초음파융착기로 순식간에 붙인 제품이더라고요. 겉으로 보면 단순히 ‘누르는 기계’처럼 보이지만, 실제로는 소재와 제품 구조를 꽤 예민하게 타는 장비입니다.
초음파융착기는 어떤 방식으로 붙을까
초음파융착기는 고주파 진동을 이용해 플라스틱 접합 부위에 열을 만드는 장비입니다. 열풍기처럼 바깥에서 뜨겁게 데우는 방식이 아니라, 초음파 진동이 닿는 접합면에서 마찰열이 생기고 그 부분이 녹으면서 붙습니다. 그래서 작업 속도가 빠르고 접착제, 나사, 별도 경화 시간이 줄어드는 장점이 있습니다.
현장에서 많이 보는 주파수는 15kHz, 20kHz, 28kHz, 35kHz, 40kHz 정도입니다. 숫자가 낮을수록 진폭이 커서 비교적 크고 두꺼운 제품에 쓰이는 경우가 많고, 숫자가 높을수록 섬세한 소형 부품에 맞는 편입니다. 예를 들어 자동차 내장 부품처럼 면적이 크면 15kHz나 20kHz를 검토하고, 의료용 소형 필터나 전자 부품 케이스처럼 작은 제품은 35kHz나 40kHz가 어울릴 때가 많습니다.
먼저 소재 궁합부터 확인하는 방법
초음파융착기 선택에서 제일 먼저 볼 부분은 제품 소재입니다. 플라스틱이라고 다 같은 방식으로 붙는 게 아닙니다. ABS, PP, PE, PC, PMMA처럼 재질마다 녹는 온도와 탄성이 다르고, 같은 재질끼리는 비교적 안정적이지만 다른 재질끼리는 접합 강도가 떨어질 수 있습니다.
특히 PP나 PE는 부드럽고 에너지를 흡수하는 성향이 있어 조건을 잘 잡아야 합니다. 반대로 ABS는 초음파 접합성이 좋은 편이라 생활용품 케이스, 완구, 전자제품 하우징에서 자주 만납니다. 단, 색소나 유리섬유 같은 첨가제가 들어가면 결과가 달라질 수 있습니다.
- 같은 소재끼리 붙이는지 확인합니다.
- 제품 두께가 너무 얇거나 두껍지 않은지 봅니다.
- 접합부에 에너지 디렉터를 넣을 수 있는 구조인지 확인합니다.
- 도장, 코팅, 먼지, 유분이 접합면에 있는지 체크합니다.
여기서 에너지 디렉터는 접합부에 일부러 만든 작은 삼각 돌기라고 생각하면 쉽습니다. 초음파 에너지가 그 부분에 모이면서 녹기 시작하니 접합이 더 일정해집니다. 금형 단계에서 이 구조를 넣을 수 있다면 품질 편차를 줄이는 데 꽤 유리합니다.
출력과 주파수는 제품 크기에 맞춰 고르기
초음파융착기를 볼 때 출력 숫자만 보고 “높으면 좋겠지”라고 판단하기 쉽습니다. 그런데 실제로는 제품 크기, 접합 면적, 재질, 작업 속도를 같이 봐야 합니다. 작은 부품에 과한 출력을 쓰면 표면이 눌리거나 백화가 생길 수 있고, 큰 부품에 출력이 부족하면 겉은 붙은 것 같아도 내부 접합이 약할 수 있습니다.
대략적인 감으로 보면 소형 부품은 800W 전후, 중간 크기 부품은 1200W에서 2000W, 넓은 면적의 제품은 3000W 이상을 검토하는 경우가 있습니다. 물론 이 숫자는 출발점일 뿐입니다. 실제 제품 샘플로 테스트를 해보면 예상과 다르게 나오는 일이 흔합니다.
테스트할 때 보면 좋은 항목
- 융착 후 제품이 쉽게 벌어지지 않는지
- 겉면에 눌림, 하얀 자국, 변형이 생기지 않는지
- 작업 시간이 1초, 2초, 3초 등으로 바뀔 때 품질 차이가 어떤지
- 연속 작업 시 혼과 지그 온도가 과하게 올라가지 않는지
- 작업자마다 결과 편차가 커지지 않는지
솔직히 장비 견적서만 보고 결정하는 것보다 샘플 테스트 한 번이 훨씬 많은 걸 알려줍니다. 같은 20kHz 장비라도 혼 설계, 프레스 강성, 제어 방식에 따라 결과가 달라지기 때문입니다.
혼과 지그가 품질을 크게 좌우합니다
초음파융착기 본체만큼 중요한 부품이 혼과 지그입니다. 혼은 초음파 진동을 제품에 전달하는 금속 부품이고, 지그는 제품을 아래에서 잡아주는 받침입니다. 제품을 정확히 잡아주지 못하면 에너지가 엉뚱한 곳으로 빠지고, 접합선이 한쪽만 녹거나 표면 흠집이 생길 수 있습니다.
혼 소재는 알루미늄, 티타늄, 특수강 등이 쓰입니다. 알루미늄은 가공이 쉽고 비용 부담이 낮은 편이지만 마모가 빠를 수 있습니다. 티타늄은 내구성과 전달 효율이 좋아 정밀 부품에 쓰이는 경우가 많지만 비용이 올라갑니다. 반복 생산량이 많다면 처음 비용만 볼 게 아니라 혼 수명과 재가공 가능성도 같이 보는 게 현실적입니다.
지그는 제품 형상에 딱 맞아야 합니다. 얇은 케이스처럼 휘기 쉬운 제품은 아래쪽 지지 면적이 부족하면 융착 중에 휘어버립니다. 버튼, 리브, 얇은 벽이 있는 제품이라면 지그 설계에서 그 부분을 피하거나 받쳐주는 구조가 필요합니다.
구매 전 체크하면 좋은 현장 조건
장비를 고를 때 제품만 보고 끝내면 설치 후에 불편한 점이 생깁니다. 예를 들어 작업대 높이, 에어 공급 상태, 작업자 동선, 소음, 안전 커버 위치 같은 부분이 실제 생산성에 영향을 줍니다. 초음파융착기는 순간적으로 강한 소리와 진동이 발생할 수 있어 작업 환경도 함께 봐야 합니다.
- 공압식인지 서보식인지 확인합니다. 정밀 제어가 필요하면 서보식이 유리할 수 있습니다.
- 작업 기록 저장 기능이 필요한지 봅니다. 불량 추적이 필요한 현장에서는 유용합니다.
- 양손 버튼, 안전 커버, 비상 정지 스위치가 있는지 확인합니다.
- 혼 교체와 조건 변경이 쉬운 구조인지 봅니다.
- 국내 수리, 소모품 공급, 출장 대응 속도를 확인합니다.
처음 도입하는 현장이라면 자동화 라인용 장비보다 탁상형 장비로 조건을 잡아보는 것도 방법입니다. 생산량이 하루 수백 개 수준인지, 수천 개 이상인지에 따라 필요한 구조가 달라집니다. 반복 작업이 많고 품질 기록이 중요하면 자동 공급, 로봇 연계, 바코드 관리까지 이어질 수 있습니다.
불량이 생길 때 의심할 부분
초음파융착에서 자주 보이는 문제는 미접합, 과융착, 표면 자국, 제품 균열입니다. 미접합은 에너지가 부족하거나 접합 구조가 약할 때 생기고, 과융착은 시간이나 압력이 지나칠 때 나타납니다. 표면 자국은 혼 형상이나 압력 분포 문제인 경우가 많습니다.
근데 불량이 생겼다고 바로 장비 탓으로만 보면 원인을 놓치기 쉽습니다. 사출품 치수 편차, 수분, 보관 상태, 금형에서 나온 버, 작업자의 제품 안착 방식도 영향을 줍니다. 같은 장비로 오전에는 괜찮다가 오후에 불량이 늘어난다면 제품 온도나 작업 환경 변화도 같이 보는 게 좋습니다.
제가 현장에서 가장 납득이 갔던 조언은 “좋은 초음파융착기는 강하게 붙이는 장비가 아니라 일정하게 붙이는 장비”라는 말이었습니다. 결국 필요한 건 큰 출력 하나가 아니라, 제품에 맞는 주파수와 혼 설계, 안정적인 지그, 그리고 반복해도 흔들리지 않는 조건값입니다. 처음부터 완벽한 장비를 찾기보다 실제 샘플을 들고 테스트하면서 내 제품에 맞는 조합을 찾는 쪽이 훨씬 덜 돌아가는 길이라고 느낍니다.